
Technische Kernaussagen
- Eine Rezeptur nennt Sollwerte; die Prozesshistorie zeigt, was das Material tatsächlich erlebt hat.
- Feuchte verteilt sich während des Pressens neu; ein Mittelwert kann einen feuchten Kern verbergen.
- Mit steigender Dichte kann der Dampfaustritt erschwert werden, während weiter Dampf entsteht.
- Der erste Pilot sollte Rohstoff, Prozessverlauf, Struktur und Endeigenschaften verbinden.
- Zeitgesteuerte Schritte erst nach Validierung geeigneter Zustandssignale ersetzen.
Natürliche Rohstoffe schwanken – entscheidend ist ihre Wirkung
Holzfasern und andere lignocellulosehaltige Rohstoffe unterscheiden sich in Länge, Form, Chemie, Feuchte und Lagerhistorie. Entscheidend ist, welche Unterschiede die Endeigenschaften beeinflussen und ob der Prozess sie erkennen kann.[1]
In unserer Forschung erreichten dichte Netze aus kürzeren Aspenfasern ähnliche Zugfestigkeitseigenschaften wie Netze aus längeren Fichtenfasern. Nicht die Faserlänge allein, sondern auch die beim Verdichten entstehenden Kontakte und Strukturen bestimmten das Ergebnis.[1]
Eine Heißpresse verdichtet, erwärmt und trocknet zugleich
Eine Rezeptur wie 180 °C, 5 MPa und 10 Minuten stellt die Maschine ein, beschreibt aber nicht den Werkstoffzustand. Die Oberflächen werden zuerst warm; der Kern kann kühler und feuchter bleiben. Wasser macht Holzpolymere zudem verformbarer und fördert Faserkontakte.[3][6]
Daraus entsteht ein Zielkonflikt: Anfangs kann Feuchte die Verdichtung unterstützen, vor dem Öffnen muss überschüssiges Wasser jedoch entweichen. Pressverlauf, Feuchte und Dichte beeinflussen sich gegenseitig.[3][6]
Wohin wandert die Feuchte beim Heißpressen?
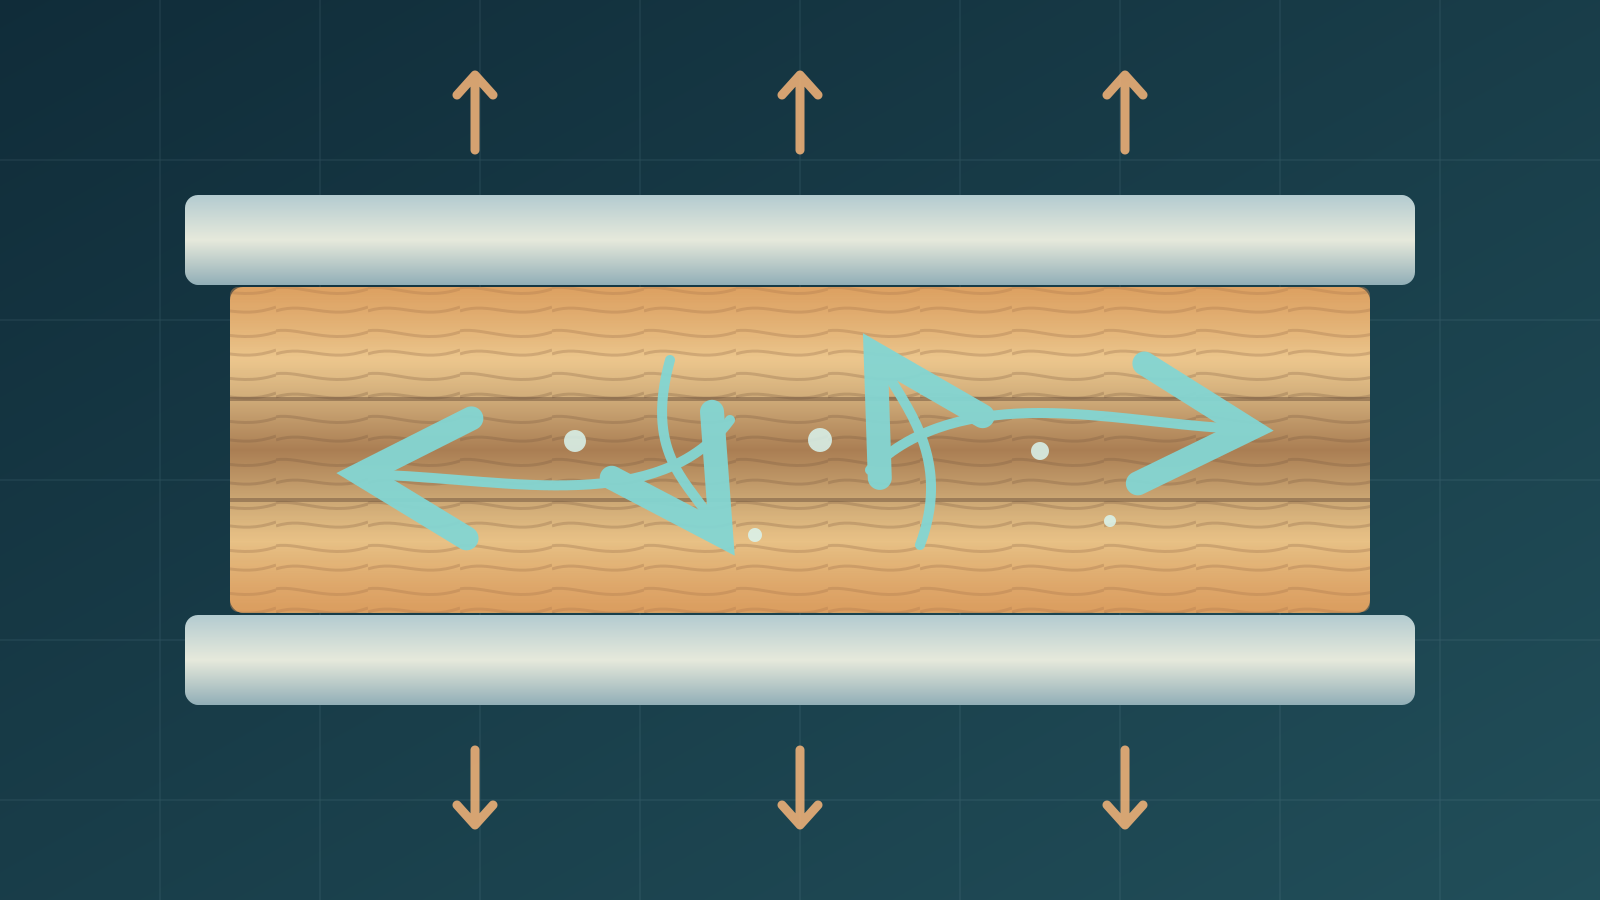
Wasser an den heißen Oberflächen verdampft. Dampf kann zu kühleren Zonen wandern, dort kondensieren und beim Erwärmen des Kerns erneut verdampfen. Auch zu freien Kanten fließt Feuchte. Ein Mittelwert unterscheidet trockene Außenschichten nicht von einem feuchten Kern.[4][3]
Messungen an Holzwerkstoffen zeigen Gradienten durch die Dicke und von der Mitte zum Rand. Bei dickeren Bauteilen kann der Ort der Restfeuchte wichtiger sein als der Mittelwert.[4][3]
Dampf braucht einen Fluchtweg
Eine lockere Fasermatte ist zunächst durchlässig. Verdichtung verkleinert die Poren und kann die Durchlässigkeit senken. So entsteht Dampf, während sein Fluchtweg enger wird. Der Innendruck hängt unter anderem von Feuchte, Dichte, Dicke, Schließgeschwindigkeit, Geometrie und Entlüftung ab.[3][4]
MDF-Versuche zeigten eine stark sinkende Gasdurchlässigkeit bei höherer Dichte. Bei Spanplatten stieg der innere Dampfdruck mit der Plattengröße. Diese Ergebnisse gelten für die jeweiligen Materialien und Geometrien, nicht als allgemeine Grenzwerte.[3][4]
Beim Öffnen kann ein verborgener Fehler sichtbar werden
Außen kann eine Platte trocken aussehen, obwohl im Kern noch Dampfdruck herrscht. Wird der Pressdruck abgebaut, kann sich eingeschlossener Dampf ausdehnen und Blasen oder Delamination verursachen.[5]
Mehr Temperatur macht den Zyklus nicht automatisch sicherer oder schneller: Dampf entsteht rascher, hohe Dichte erschwert das Entweichen, und ein kurzer Zyklus kann Restdruck hinterlassen. Auch das Öffnen muss validiert werden.[5]
Ein Sollwert ist noch keine Prozesshistorie
Die Rezeptur nennt 180 °C, 5 MPa und 10 Minuten. Ein nützlicher Verlauf erfasst Platten- und Kerntemperatur, Kraft, Weg, feuchtebezogene Signale, nach Möglichkeit Dampfdruck, Entlüftung und Öffnungszeitpunkt.[6]
Diese Zeitreihen lassen sich mit Enddicke, Dichte und mechanischen Prüfungen vergleichen. Weichen zwei Chargen voneinander ab, zeigen die Daten, wann der Unterschied entstand.[6]
Skalierung verändert Wärme- und Stofftransport
Bei einer kleinen Laborplatte erreicht Dampf rasch einen Rand. In einem großen Bauteil kann der Weg deutlich länger sein, obwohl Chemie und Sollwerte gleich bleiben. Gleichzeitig ändern sich Wärmefluss und Feuchtetransport.[4]
Eine Spanplattenstudie maß unter ihren Versuchsbedingungen bei größeren Platten deutlich höheren Spitzendruck. Der Wert ist nicht auf andere Materialien übertragbar; die Zielgeometrie muss eigens geprüft werden.[4]
So viel messen, dass der Materialzustand erkennbar wird
Innere Sensoren helfen in der Entwicklung, sind im heißen, gepressten Serienprodukt aber schwierig. Wählen Sie Signale, die wichtige Zustände unterscheiden, und vergleichen Sie sie mit zerstörenden Prüfungen und Endeigenschaften.[3][6]
| Messung | Aussage |
|---|---|
| Anfangsfeuchte | Ausgangszustand |
| Platten- und Kerntemperatur | Wärmezufuhr und Kernreaktion |
| Presskraft und Weg | Belastung, Verdichtung und Dickenänderung |
| Innendruck oder Abluft | Dampfaufbau oder -austritt, sofern messbar |
| Endmasse, Dicke und Prüfungen | Trocknung, Dichte und Qualität |
Erfassen Sie Anfangszustand, Wärmegrenze, Kernreaktion, Verdichtung, Hinweise auf Trocknung und Endqualität. Zu jedem Signal gehört eine konkrete Prozessentscheidung.[3][6]
Von der Zeitsteuerung zur validierten Zustandssteuerung
Die Materialwissenschaft verknüpft Verarbeitung, Struktur und Eigenschaften. Die Regelungstechnik verknüpft Messung, Zustandsschätzung, Entscheidung und Aktion. Schwankende Rohstoffe erfordern beides.[2][6]
Eine Trocknungsstufe könnte bei nachgewiesenem Materialzustand enden statt nach zehn Minuten. Die Regel muss für Material und Geometrie experimentell bestätigt werden; ein Sensorsignal allein beweist keinen trockenen Kern.[2][6]
Der erste Pilot soll Erkenntnisse liefern
Er sollte Temperaturverläufe reproduzieren, Einflüsse der Anfangsfeuchte zeigen und Druck- sowie Wegverläufe mit mechanischen Eigenschaften verbinden. Auch Fehlversuche gehören in die Aufzeichnung.[2]
Industriell nutzbar wird ein nachhaltiger Werkstoff, wenn verschiedene Chargen bei Zielgröße und Zielzyklus wiederholt die Qualitätsanforderung erfüllen. Die Rezeptur ist nur der Anfang.[2]
Häufig gestellte Fragen
Warum ist Feuchte beim Heißpressen wichtig?
Sie unterstützt Wärmeübertragung und Faserverformung, muss später aber entweichen. Zu viel oder zu wenig verändert Verdichtung, Druck und Qualität.
Wandert Wasser nur vom Kern zur Oberfläche?
Nein. Dampf kann von heißen Oberflächen zum kühlen Kern gelangen, dort kondensieren, erneut verdampfen und später zu freien Kanten strömen.
Warum kann eine Platte beim Öffnen delaminieren?
Restdampfdruck kann nach Wegfall des äußeren Drucks die noch entstehende innere Bindefestigkeit übersteigen.
Braucht jede Produktionspresse einen Sensor im Material?
Nein. Innere Messungen sind in der Entwicklung wertvoll; in der Produktion reichen validierte, robuste Ersatzsignale.
Quellen und Standards
- High-density short aspen fiber networks have similar tensile properties as networks from longer spruce fibersMaterials & Design, 2026
- Lignocellulose Biocomposites – A Comparison of Wood Fibers and Microfibrillated LignocelluloseKTH Royal Institute of Technology, 2022
- Characterization of Heat and Mass Transfer in the Mat during the Hot Pressing of MDF PanelsWood and Fiber Science, 2007
- Effects of press sizes on internal steam pressure during particleboard hot-pressing processForest Products Journal / US Forest Service, April 2009
- Effects of panel density and mat moisture content on processing medium density fiberboardForest Products Journal / US Forest Service, October 2006
- Influence of Pressing Schedule and Adhesive Content on the Rheological Behavior of Wood Fiber-Furnish MatsMaterials (Basel), 2022


