
Tekniset pääkohdat
- Resepti kuvaa asetusarvot, prosessihistoria materiaalin todelliset olosuhteet.
- Kosteus jakautuu puristuksessa uudelleen; keskiarvo voi peittää märän ytimen.
- Tiivistyminen voi estää höyryn poistumista samalla kun lämpö synnyttää sitä lisää.
- Ensimmäisen pilotin tulee yhdistää raaka-aine, prosessihistoria, rakenne ja lopulliset ominaisuudet.
- Ajastetut vaiheet kannattaa korvata tilaan perustuvalla ohjauksella vasta signaalien validoinnin jälkeen.
Luonnonmateriaalit vaihtelevat – selvitä olennainen vaihtelu
Puukuitujen ja muiden lignoselluloosaraaka-aineiden pituus, muoto, koostumus, kosteus ja varastointihistoria vaihtelevat. On selvitettävä, mikä vaihtelu vaikuttaa lopputulokseen ja näkyykö se prosessissa.[1]
Tutkimuksessamme tiheät, lyhyistä haapakuiduista tehdyt verkostot saavuttivat samankaltaiset veto-ominaisuudet kuin pidemmistä kuusikuiduista tehdyt. Kuitupituuden lisäksi ratkaisevia olivat kuidunväliset vuorovaikutukset ja syntynyt rakenne.[1]
Kuumapuristin puristaa, lämmittää ja kuivaa yhtä aikaa
Resepti 180 °C, 5 MPa ja 10 minuuttia asettaa koneen, mutta ei kuvaa materiaalin tilaa. Pinnat lämpenevät ensin; ydin voi jäädä viileämmäksi ja kosteammaksi. Vesi myös pehmentää puupolymeerejä ja auttaa kuituja muotoutumaan ja koskettamaan toisiaan.[3][6]
Kosteus voi aluksi auttaa tiivistymistä, mutta ylimääräisen veden on poistuttava ennen avautumista. Puristusohjelma, kosteus ja tiheys vaikuttavat toisiinsa.[3][6]
Minne kosteus liikkuu kuumapuristuksessa?
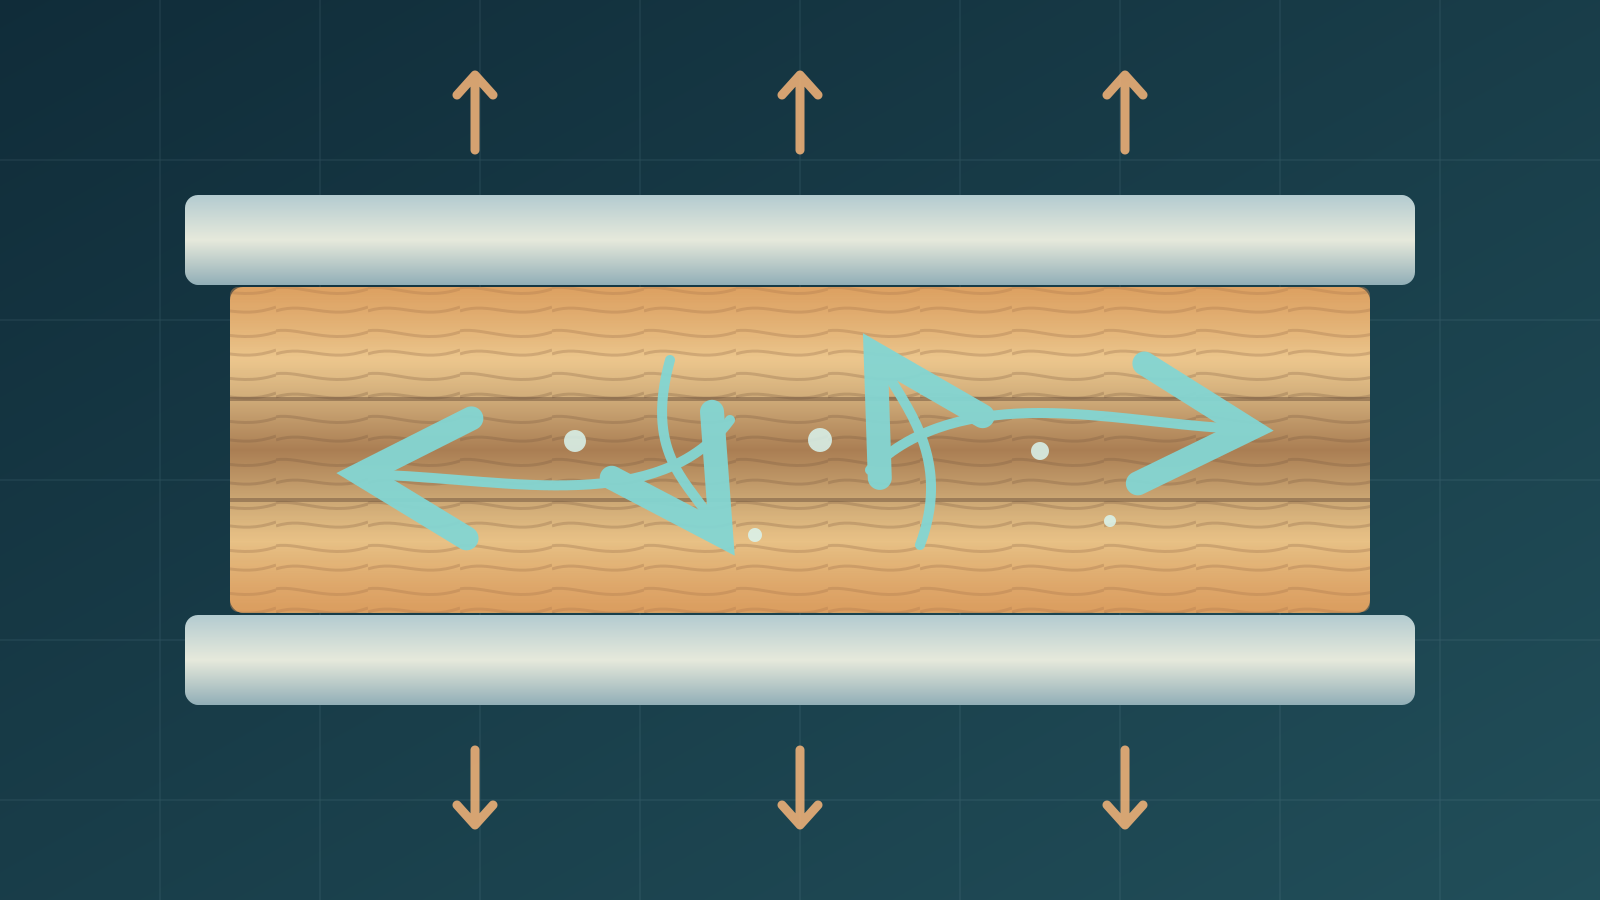
Kuumien pintojen lähellä oleva vesi höyrystyy. Höyry voi siirtyä viileämpään ytimeen, tiivistyä ja höyrystyä uudelleen ytimen lämmetessä. Kosteus liikkuu myös vapaisiin reunoihin. Keskiarvo ei erota kuivia pintoja märästä ytimestä.[4][3]
Puulevyissä on mitattu kosteusgradientteja paksuussuunnassa ja keskeltä reunoille. Paksussa kappaleessa jäljellä olevan veden sijainti voi olla keskiarvoa tärkeämpi.[4][3]
Höyry tarvitsee poistumisreitin
Kuitumatto on aluksi huokoinen. Tiivistyminen pienentää huokosia ja voi heikentää läpäisevyyttä juuri kun höyryä syntyy. Sisäiseen paineeseen vaikuttavat kosteus, tiheys, paksuus, sulkeutumisnopeus, rakenne ja tuuletus.[3][4]
MDF-kokeissa suurempi tiheys vähensi kaasun läpäisevyyttä jyrkästi. Lastulevykokeissa suuremmat levyt nostivat sisäistä höyrynpainetta. Tulokset koskevat testattuja materiaaleja ja mittoja.[3][4]
Puristimen avaus voi paljastaa piilevän vian
Levy voi näyttää kuivalta, vaikka ytimessä on vielä höyrynpainetta. Ulkoisen paineen poistuessa höyry laajenee ja voi aiheuttaa kuplia tai delaminaatiota.[5]
Lämpötilan nosto ei automaattisesti lyhennä turvallista sykliä: höyryä syntyy nopeammin, tiheä materiaali hidastaa poistumista ja lyhyt sykli voi jättää jäännöspainetta. Avausvaihe on validoitava.[5]
Asetusarvo ei ole prosessihistoria
Resepti kertoo 180 °C, 5 MPa ja 10 minuuttia. Hyödyllinen historia tallentaa levyjen ja ytimen lämpötilan, voiman, siirtymän, kosteuteen liittyvät signaalit, mahdollisen höyrynpaineen, poistumisen ja avaushetken.[6]
Vertaa aikasarjoja lopulliseen paksuuteen, tiheyteen ja mekaanisiin testeihin. Jos erät eroavat, historia voi näyttää, missä vaiheessa ero syntyi.[6]
Skaalaus muuttaa lämmön ja aineen siirtymistä
Pienestä laboratorionäytteestä höyry pääsee nopeasti reunaan. Suuremmassa kappaleessa matka pitenee, vaikka kemia ja asetusarvot pysyvät samoina. Myös lämmön ja kosteuden siirtyminen muuttuu.[4]
Lastulevytutkimuksessa suuremmat testilevyt saavuttivat selvästi korkeamman höyrynpaineen. Lukua ei pidä yleistää muihin materiaaleihin; testaa suunniteltu geometria ja sykli.[4]
Mittaa tarpeeksi materiaalin tilan päättelemiseksi
Sisäiset anturit ovat hyödyllisiä kehityksessä mutta vaikeita teollisen kuuman ja puristuvan kappaleen sisällä. Valitse olennaiset tilat erottavat signaalit ja validoi ne lopputestien avulla.[3][6]
| Mittaus | Mitä se kertoo |
|---|---|
| Alkukosteus | Raaka-aineen lähtötila |
| Levyjen ja ytimen lämpötila | Lämmitys ja ytimen vaste |
| Voima ja siirtymä | Kuormitus, tiivistyminen ja paksuus |
| Sisäinen paine tai poistovirtaus | Höyryn kertyminen tai poistuminen, jos mitattavissa |
| Loppumassa, paksuus ja testit | Kuivuminen, tiheys ja laatu |
Kirjaa alkutila, lämpöolosuhteet, ytimen vaste, tiivistyminen, kuivumisen merkit ja lopullinen laatu. Jokaisella signaalilla tulee olla prosessipäätös.[3][6]
Ajastimesta kohti validoitua tilanohjausta
Materiaalitiede yhdistää valmistuksen rakenteeseen ja ominaisuuksiin. Säätötekniikka yhdistää mittauksen tilan arviointiin, päätökseen ja toimintaan. Vaihteleva raaka-aine tarvitsee molempia.[2][6]
Kuivausvaihe voisi loppua, kun signaalit osoittavat vaaditun tilan, eikä aina kymmenen minuutin jälkeen. Ehto on validoitava materiaalille ja geometrialle; yksittäinen anturi ei todista ydintä kuivaksi.[2][6]
Ensimmäisen pilotin tehtävä on oppia
Pilotin tulee toistaa lämpöhistoria, näyttää alkukosteuden vaikutus ja yhdistää paine- sekä siirtymäkäyrät mekaanisiin ominaisuuksiin. Myös epäonnistuneet ajot säilytetään.[2]
Materiaali on tuotantokelpoinen, kun eri erät täyttävät laatutavoitteen toistuvasti aiotussa koossa ja syklissä. Resepti on vasta lähtökohta.[2]
Usein kysytyt kysymykset
Miksi kosteus on tärkeää kuumapuristuksessa?
Se auttaa lämmönsiirtoa ja kuitujen muotoutumista, mutta sen on lopulta poistuttava. Liika tai liian vähäinen kosteus muuttaa laatua.
Liikkuuko vesi vain ytimestä pintaan?
Ei. Höyry voi siirtyä kuumilta pinnoilta viileään ytimeen, tiivistyä, höyrystyä uudelleen ja poistua reunoilta.
Miksi levy voi delaminoitua avattaessa?
Jäännöshöyrynpaine voi ylittää kehittyvän sisäisen sidoslujuuden, kun ulkoinen paine poistuu.
Tarvitseeko jokainen tuotantopuristin sisäisen anturin?
Ei. Sisäiset mittaukset auttavat kehityksessä; tuotannossa voidaan käyttää validoituja, kestäviä signaaleja.
Lähteet ja standardit
- High-density short aspen fiber networks have similar tensile properties as networks from longer spruce fibersMaterials & Design, 2026
- Lignocellulose Biocomposites – A Comparison of Wood Fibers and Microfibrillated LignocelluloseKTH Royal Institute of Technology, 2022
- Characterization of Heat and Mass Transfer in the Mat during the Hot Pressing of MDF PanelsWood and Fiber Science, 2007
- Effects of press sizes on internal steam pressure during particleboard hot-pressing processForest Products Journal / US Forest Service, April 2009
- Effects of panel density and mat moisture content on processing medium density fiberboardForest Products Journal / US Forest Service, October 2006
- Influence of Pressing Schedule and Adhesive Content on the Rheological Behavior of Wood Fiber-Furnish MatsMaterials (Basel), 2022


