
Points clés pour l’ingénierie
- La recette donne des consignes ; l’historique décrit ce que le matériau a réellement subi.
- L’humidité se redistribue ; une moyenne peut masquer un cœur encore humide.
- La densification peut freiner la sortie de vapeur alors que le chauffage en produit davantage.
- Le premier pilote doit relier matière première, historique, structure et propriétés finales.
- Valider les signaux d’état avant de remplacer une minuterie par une commande selon l’état.
Les matières naturelles varient : identifiez les variations décisives
Les fibres de bois et autres matières lignocellulosiques varient par leur longueur, morphologie, composition, humidité et stockage. Il faut déterminer quelles différences modifient le matériau final et si le procédé peut les détecter.[1]
Dans nos travaux, des réseaux denses de courtes fibres de tremble ont présenté des propriétés en traction comparables à celles de réseaux de longues fibres d’épicéa. Les contacts entre fibres et la structure obtenue comptaient aussi.[1]
Le pressage à chaud comprime, chauffe et sèche simultanément
Une recette de 180 °C, 5 MPa et 10 minutes règle la machine, mais ne décrit pas l’état du matériau. Les faces chauffent avant le cœur, qui peut rester plus froid et humide. L’eau assouplit aussi les polymères du bois et favorise le contact des fibres.[3][6]
L’humidité peut aider à densifier au début, puis doit s’échapper avant l’ouverture. Programme de pressage, humidité et densité interagissent : accélérer le chauffage peut modifier la pression, le séchage et la cohésion.[3][6]
Où va l’humidité pendant le pressage ?
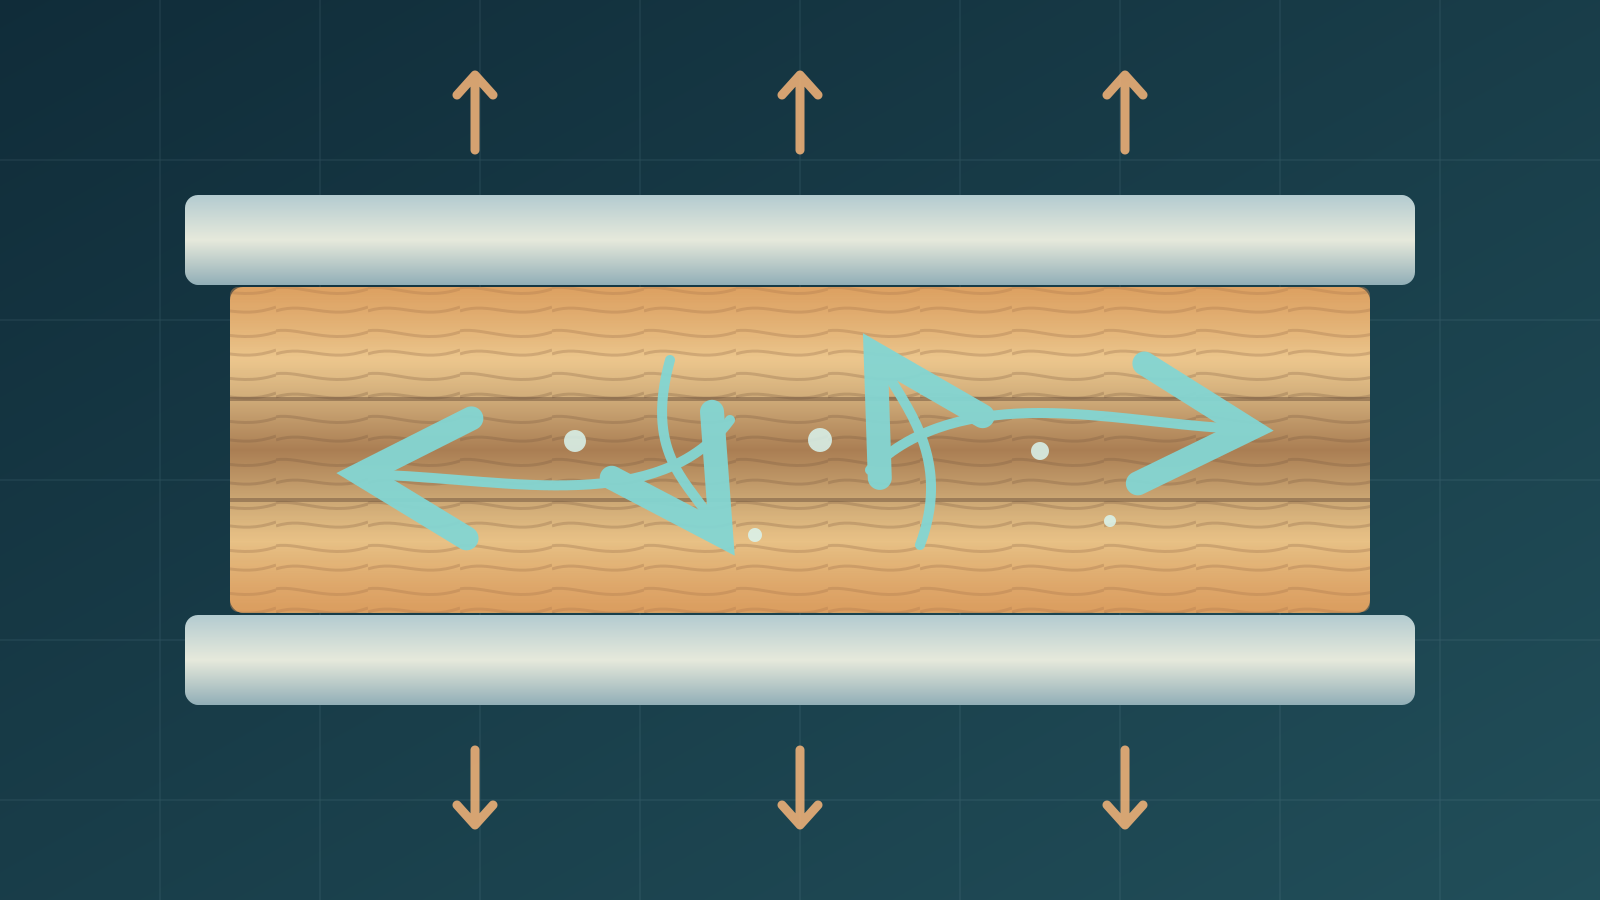
L’eau proche des faces chaudes s’évapore. La vapeur peut gagner le cœur plus froid, s’y condenser, puis s’évaporer de nouveau lorsqu’il chauffe. Elle migre aussi vers les bords libres. Une humidité moyenne ne distingue pas des faces sèches d’un cœur humide.[4][3]
Les mesures sur panneaux de bois montrent des gradients dans l’épaisseur et du centre vers les bords. Pour une pièce épaisse, la position de l’eau restante peut compter davantage que sa moyenne.[4][3]
La vapeur doit pouvoir sortir
Un matelas de fibres est d’abord poreux. La compression réduit les pores et peut diminuer sa perméabilité : la vapeur apparaît alors que ses voies de sortie se ferment. La pression dépend notamment de l’humidité, de la densité, de l’épaisseur, de la vitesse de fermeture et de la géométrie.[3][4]
Des essais sur MDF ont constaté une forte baisse de perméabilité aux fortes densités. D’autres essais ont montré une pression de vapeur plus élevée dans de plus grands panneaux de particules. Ces résultats ne définissent pas un seuil universel.[3][4]
L’ouverture peut révéler un défaut caché
Un panneau peut paraître sec en surface et conserver une pression de vapeur au cœur. Quand la pression mécanique disparaît, cette vapeur peut gonfler le matériau ou provoquer un délaminage.[5]
Une température plus élevée ne raccourcit pas forcément le cycle sans risque : elle produit la vapeur plus vite. Une forte densité et un cycle court peuvent laisser une pression résiduelle. La phase d’ouverture doit être validée.[5]
Une consigne n’est pas un historique de procédé
La recette indique 180 °C, 5 MPa et 10 minutes. Un historique utile suit les températures des plateaux et du cœur, la force, le déplacement, les indices d’humidité, la pression interne si elle est mesurable, l’évacuation et le moment d’ouverture.[6]
Comparez ces courbes avec l’épaisseur, la densité et les essais mécaniques finaux. Si deux lots diffèrent, les courbes peuvent montrer quand leur comportement a divergé.[6]
Changer d’échelle modifie les transferts
La vapeur sort vite d’une petite plaque de laboratoire. Une grande pièce allonge son trajet, même si la formulation et les consignes restent identiques. Les transferts de chaleur et d’eau changent également.[4]
Une étude sur des panneaux de particules a mesuré une pression maximale nettement plus forte dans les grands formats testés. Il faut vérifier la géométrie et le cycle visés, sans transposer directement ce chiffre.[4]
Mesurez ce qui permet d’inférer l’état du matériau
Les capteurs internes aident au développement mais résistent difficilement dans une pièce chaude et comprimée en production. Choisissez des mesures qui distinguent les états utiles, puis confrontez-les aux essais de qualité.[3][6]
| Mesure | Information obtenue |
|---|---|
| Humidité initiale | État de départ |
| Température des plateaux et du cœur | Chauffage et réponse du cœur |
| Force et déplacement | Charge, consolidation et épaisseur |
| Pression interne ou débit d’évacuation | Accumulation ou sortie de vapeur si mesurable |
| Masse, épaisseur et essais finaux | Séchage, densité et qualité |
Suivez la matière entrante, la limite thermique, la réponse du cœur, la consolidation, les indices de séchage et la qualité finale. Chaque signal doit éclairer une décision.[3][6]
De la minuterie à une commande d’état validée
La science des matériaux relie transformation, structure et propriétés. L’automatique relie mesure, estimation d’état, décision et action. Les deux sont nécessaires avec une matière première variable.[2][6]
Une étape de séchage pourrait finir quand les signaux valident l’état recherché, plutôt qu’après dix minutes. Cette règle doit être établie pour chaque matériau et chaque géométrie ; un seul indicateur ne prouve pas que le cœur est sec.[2][6]
Le premier pilote doit servir à apprendre
Il doit reproduire les profils thermiques, montrer l’effet de l’humidité entrante et relier pression et déplacement aux propriétés mécaniques. Conservez aussi les essais ratés.[2]
Un matériau durable devient industrialisable lorsque plusieurs lots respectent régulièrement la qualité visée, aux dimensions et à la cadence prévues. La recette n’est que le point de départ.[2]
Questions fréquentes
Pourquoi l’humidité compte-t-elle pendant le pressage ?
Elle favorise les transferts thermiques et la déformation des fibres, puis doit s’échapper. Un excès ou un manque change la qualité.
L’eau va-t-elle seulement du cœur vers la surface ?
Non. La vapeur peut gagner le cœur froid depuis les faces chaudes, condenser, s’évaporer de nouveau puis sortir par les bords.
Pourquoi un panneau peut-il se délaminer à l’ouverture ?
La pression résiduelle de vapeur peut dépasser la résistance de liaison interne encore en formation.
Faut-il toujours un capteur dans la matière ?
Non. Il est précieux en développement ; en production, quelques signaux robustes peuvent suffire après validation.
Sources et normes
- High-density short aspen fiber networks have similar tensile properties as networks from longer spruce fibersMaterials & Design, 2026
- Lignocellulose Biocomposites – A Comparison of Wood Fibers and Microfibrillated LignocelluloseKTH Royal Institute of Technology, 2022
- Characterization of Heat and Mass Transfer in the Mat during the Hot Pressing of MDF PanelsWood and Fiber Science, 2007
- Effects of press sizes on internal steam pressure during particleboard hot-pressing processForest Products Journal / US Forest Service, April 2009
- Effects of panel density and mat moisture content on processing medium density fiberboardForest Products Journal / US Forest Service, October 2006
- Influence of Pressing Schedule and Adhesive Content on the Rheological Behavior of Wood Fiber-Furnish MatsMaterials (Basel), 2022


