
Tekniska slutsatser
- Receptet anger börvärden; processhistoriken visar vad materialet faktiskt utsattes för.
- Fukt omfördelas under pressning, så ett medelvärde kan dölja en våt kärna.
- Ökad densitet kan hindra ångan att ta sig ut samtidigt som mer ånga bildas.
- Den första piloten bör koppla råvara, processförlopp, struktur och slutegenskaper.
- Validera signaler för materialets tillstånd innan tidsstyrning ersätts med tillståndsstyrning.
Naturmaterial varierar – hitta den variation som spelar roll
Träfibrer och andra lignocellulosabaserade råvaror skiljer sig i längd, form, kemi, fukt och lagringshistorik. Frågan är vilka skillnader som påverkar slutmaterialet och om processen kan upptäcka dem.[1]
I vår forskning fick täta nätverk av kortare aspfibrer dragegenskaper jämförbara med nätverk av längre granfibrer. Fiberlängden räckte inte som förklaring; kontakter mellan fibrer och den skapade strukturen spelade också roll.[1]
En varmpress komprimerar, värmer och torkar samtidigt
Ett recept på 180 °C, 5 MPa och 10 minuter ställer in maskinen men beskriver inte materialets tillstånd. Ytorna värms först medan kärnan kan förbli svalare och fuktigare. Vatten mjukar också upp träpolymerer och hjälper fibrerna att formas och mötas.[3][6]
Fukt kan gynna förtätning i början men överskottet måste bort före öppning. Pressförlopp, fukt och densitet påverkar varandra.[3][6]
Vart tar fukten vägen under varmpressning?
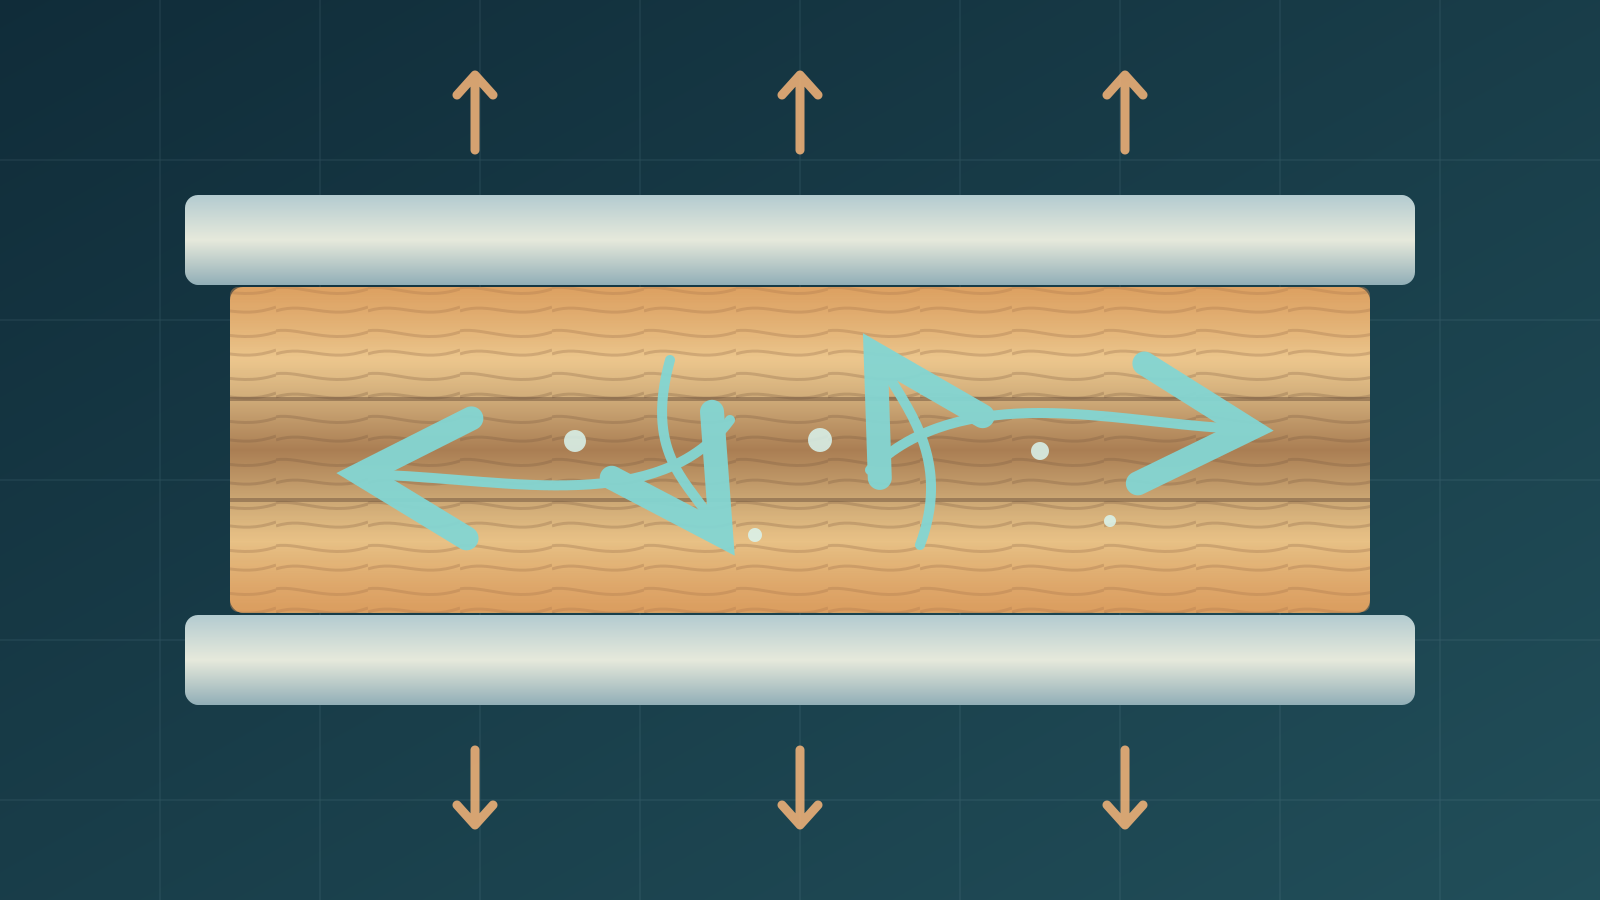
Vatten vid de heta ytorna avdunstar. Ånga kan vandra till en svalare kärna, kondensera och förångas igen när kärnan värms. Fukt rör sig också mot fria kanter. Ett medelvärde skiljer inte torra ytor från en våt kärna.[4][3]
Mätningar på träbaserade skivor visar gradienter både genom tjockleken och från mitten mot kanten. I en tjock del kan fuktens läge vara viktigare än medelvärdet.[4][3]
Ångan behöver en väg ut
En fibermatta är först öppen. Kompression minskar porerna och kan sänka genomsläppligheten just när ånga bildas. Inre tryck beror bland annat på fukt, densitet, tjocklek, stängningshastighet, geometri och avluftning.[3][4]
MDF-försök mätte kraftigt minskad gasgenomsläpplighet vid högre densitet. Försök med spånskivor visade högre inre ångtryck för större skivor. Resultaten är ingen allmän tryckgräns.[3][4]
När pressen öppnas kan ett dolt fel uppstå
Skivan kan se torr ut utanpå medan ångtryck finns kvar i kärnan. När det yttre trycket släpps kan instängd ånga expandera och orsaka blåsor eller delaminering.[5]
Högre temperatur ger inte automatiskt en snabbare säker cykel: ånga bildas fortare, hög densitet försvårar utflödet och kort tid kan lämna resttryck. Öppningen behöver egen validering.[5]
Ett börvärde är inte en processhistorik
Receptet säger 180 °C, 5 MPa och 10 minuter. En användbar historik sparar plattornas och kärnans temperatur, kraft, slaglängd, fuktrelaterade signaler, ångtryck där det går, avluftning och öppningstidpunkt.[6]
Jämför kurvorna med sluttjocklek, densitet och mekaniska prov. Om satser skiljer sig kan historiken visa när förloppen skilde sig åt.[6]
Uppskalning förändrar värme- och masstransport
I en liten laboratorieplatta har ångan kort väg till kanten. I en stor del blir vägen längre trots samma kemi och börvärden. Även värme- och fukttransporten förändras.[4]
En studie av spånskivor mätte avsevärt högre maximalt ångtryck i större provskivor. Siffran kan inte överföras direkt; testa avsedd geometri och cykel.[4]
Mät tillräckligt för att förstå materialets tillstånd
Invändiga sensorer hjälper i utveckling men är svåra i ett varmt, hårt pressat serieämne. Välj signaler som skiljer viktiga tillstånd och validera dem mot materialprov och slutegenskaper.[3][6]
| Mätning | Vad den visar |
|---|---|
| Ingående fukt | Starttillstånd |
| Platt- och kärntemperatur | Uppvärmning och kärnans respons |
| Presskraft och förflyttning | Belastning, konsolidering och tjocklek |
| Inre tryck eller frånluft | Ångbildning och utflöde när det går att mäta |
| Slutmassa, tjocklek och prov | Torkning, densitet och kvalitet |
Registrera startvillkor, värmegräns, kärnans reaktion, sammanpressning, tecken på torkning och slutkvalitet. Varje signal ska stödja ett beslut.[3][6]
Gå från tid till validerad tillståndsstyrning
Materialvetenskap kopplar bearbetning till struktur och egenskaper. Reglerteknik kopplar mätning till tillståndsbedömning, beslut och åtgärd. Variabel råvara kräver båda.[2][6]
Ett torksteg kan avslutas när signalerna visar rätt tillstånd i stället för efter tio minuter. Regeln måste valideras för material och geometri; en enkel sensorsignal bevisar inte att kärnan är torr.[2][6]
Den första piloten ska ge kunskap
Piloten ska reproducera temperaturförlopp, visa effekten av ingående fukt och koppla tryck- och förflyttningskurvor till mekaniska egenskaper. Spara även misslyckade körningar.[2]
Ett hållbart material blir tillverkningsbart när olika satser upprepade gånger klarar ett definierat kvalitetsmål i avsedd storlek och cykel. Receptet är bara början.[2]
Vanliga frågor
Varför är fukt viktig vid varmpressning?
Den bidrar till värmetransport och fiberdeformation men måste senare lämna materialet. För mycket eller för lite ändrar kvaliteten.
Rör sig vatten bara från kärnan mot ytan?
Nej. Ånga kan gå från heta ytor till en sval kärna, kondensera, förångas igen och senare nå kanterna.
Varför kan skivan delaminera när pressen öppnas?
Resttryck från ånga kan överstiga den inre bindstyrkan när det yttre trycket försvinner.
Behöver varje produktionspress en sensor i materialet?
Nej. Invändiga mätningar är viktiga i utveckling; i produktion kan validerade robusta signaler räcka.
Källor och standarder
- High-density short aspen fiber networks have similar tensile properties as networks from longer spruce fibersMaterials & Design, 2026
- Lignocellulose Biocomposites – A Comparison of Wood Fibers and Microfibrillated LignocelluloseKTH Royal Institute of Technology, 2022
- Characterization of Heat and Mass Transfer in the Mat during the Hot Pressing of MDF PanelsWood and Fiber Science, 2007
- Effects of press sizes on internal steam pressure during particleboard hot-pressing processForest Products Journal / US Forest Service, April 2009
- Effects of panel density and mat moisture content on processing medium density fiberboardForest Products Journal / US Forest Service, October 2006
- Influence of Pressing Schedule and Adhesive Content on the Rheological Behavior of Wood Fiber-Furnish MatsMaterials (Basel), 2022


