
工程要点
- 配方记录设定值;工艺历程记录材料实际经历的状态。
- 热压时水分会重新分布,平均含水率可能掩盖潮湿的芯层。
- 密度升高可能阻碍蒸汽排出,而加热仍在持续产生蒸汽。
- 首台试验设备应把原料、工艺历程、结构与最终性能联系起来。
- 用经过验证的材料状态信号替代纯计时控制。
天然原料有波动,应找出真正重要的波动
木纤维及其他木质纤维素原料的长度、形态、化学组成、含水率和储存经历都可能不同。工程问题是哪些差异影响最终性能,以及工艺能否识别它们。[1]
在我们的研究中,短白杨纤维形成的高密度网络,其拉伸性能可与较长云杉纤维网络相近。结果不只取决于纤维长度,也取决于致密化过程中形成的纤维间作用和结构。[1]
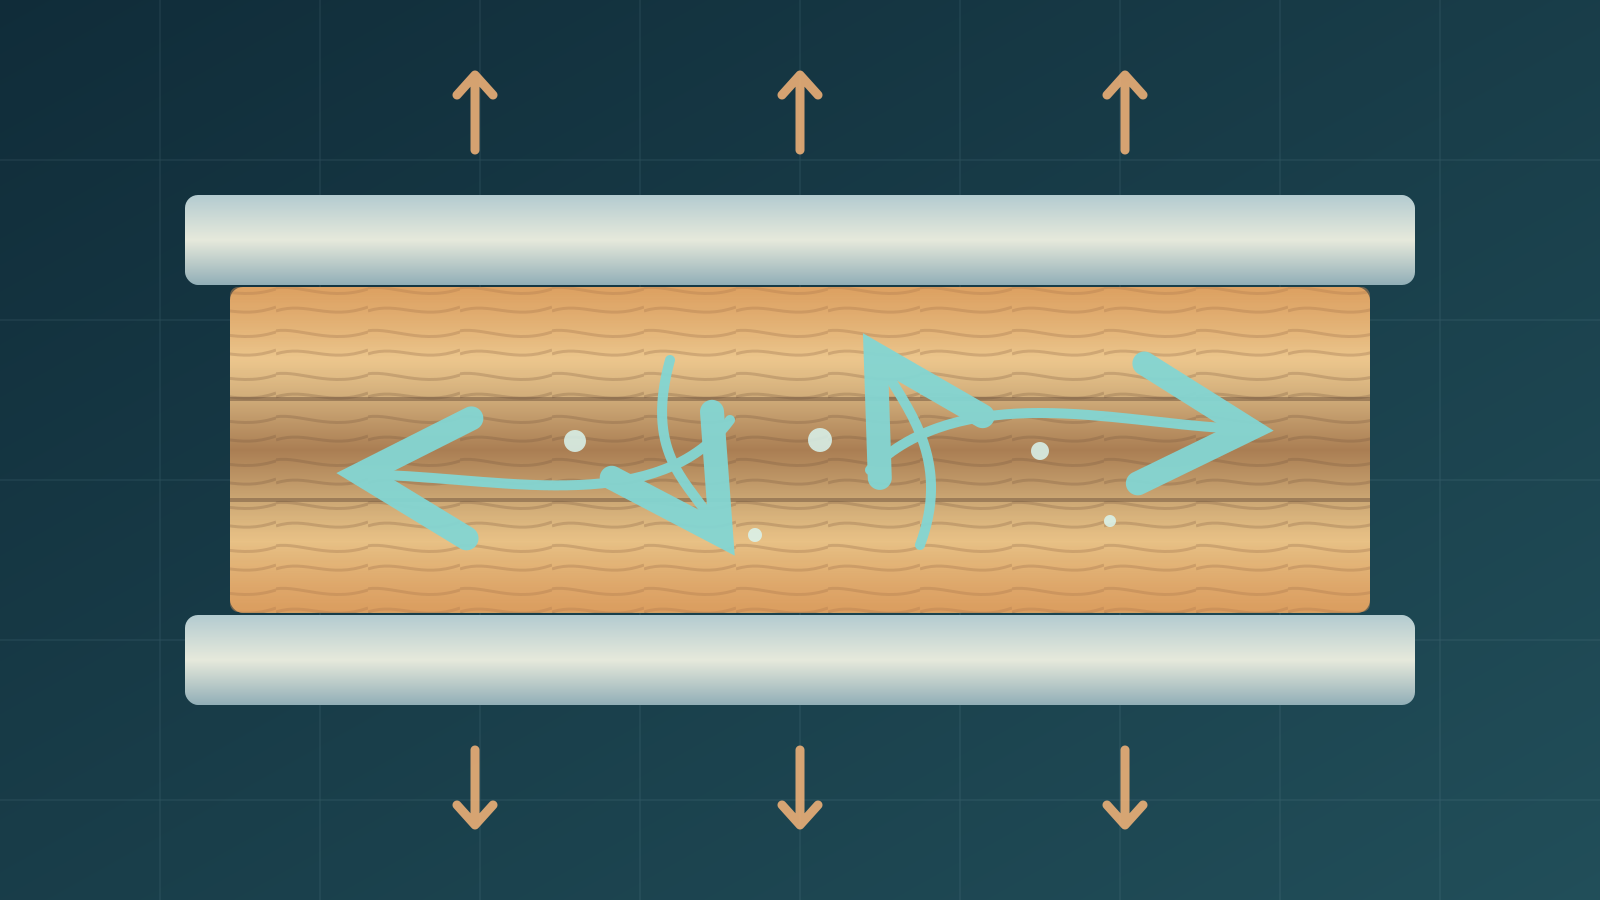
热压同时压缩、加热和干燥
180 °C、5 MPa、10 分钟可以作为设备配方,却无法描述材料的实际状态。靠近压板的表面先升温,芯层可能仍然较冷、较湿。水还能软化木材聚合物,帮助纤维变形和接触。[3][6]
热压时水分去了哪里?
热表面附近的水先蒸发。蒸汽可能向较冷的芯层移动并凝结,待芯层升温后再次蒸发;水分也会流向自由边缘。单一平均含水率无法区分干燥表层和潮湿芯层。[4][3]
蒸汽需要排出路径
纤维垫起初较疏松,压实会缩小孔隙、降低透气性。因此产生蒸汽的同时,排出通道可能正在收窄。内部压力受含水率、密度、厚度、闭合速度、结构和排气方式等因素影响。[3][4]
中密度纤维板实验测得密度升高时透气性明显下降;刨花板实验发现板幅增大时内部蒸汽压力上升。这些结果只适用于各自材料和几何条件,不能作为通用限值。[3][4]
开模时可能暴露隐藏缺陷
板材表面可能已干燥,芯层却仍有蒸汽压力。外部机械压力释放后,滞留蒸汽膨胀,可能产生鼓泡或分层。[5]
提高温度不一定能安全缩短周期:蒸汽产生更快,较高密度可能减慢排出,过短周期则可能留下残余压力。开模条件也需要验证。[5]
设定值不等于工艺历程
配方写着 180 °C、5 MPa、10 分钟。实用的历程还应记录压板和芯层温度、力、位移、与水分相关的信号、可测时的蒸汽压力、排气情况和开模时刻。[6]
将这些时间曲线与最终厚度、密度和机械试验比较。如果两批材料性能不同,历程可以帮助找出差异从何时开始。[6]
放大生产改变传热与传质
小型实验板的蒸汽到边缘距离短。较大零件即使采用相同配方和材料,排气路径仍会变长,热量和水分的迁移条件也会变化。[4]
一项刨花板研究在其试验条件下测得,大板的峰值内部蒸汽压力明显更高。不能直接套用数值,应针对目标尺寸和周期测试。[4]
测量足以判断材料状态的信号
内部传感器对研发很有价值,但难以长期放在高温、高压的量产材料内。应选择能区分关键状态的信号,并用破坏性试验和最终性能加以验证。[3][6]
| 测量项 | 可反映的情况 |
|---|---|
| 初始含水率 | 原料起始状态 |
| 压板与芯层温度 | 加热边界与芯层响应 |
| 压制力与位移 | 载荷、致密化和厚度变化 |
| 内部压力或排气流量 | 可测时的蒸汽积聚或排出 |
| 最终质量、厚度和试验 | 干燥、密度与质量结果 |
从计时控制走向经过验证的状态控制
材料科学把加工、结构和性能联系起来;控制工程把测量、状态估计、决策和动作联系起来。面对波动的原料,两者缺一不可。[2][6]
干燥阶段最终可以在信号表明达到目标状态时结束,而非固定运行十分钟。但该规则必须针对材料和尺寸通过实验验证;单个传感器读数不能证明芯层已干。[2][6]
首台试验设备的任务是学习
它应能重复温度历程,显示初始水分波动的影响,并把压力、位移曲线与机械性能联系起来。失败的批次也应保留记录。[2]
当不同原料批次能在目标尺寸和周期下反复达到规定质量时,可持续材料才更接近可制造。配方只是起点。[2]
常见问题
为什么热压时含水率很重要?
水分有助于传热和纤维变形,但最终需要排出。过多或过少都会改变致密化、压力和质量。
水只会从芯层移向表面吗?
不会。蒸汽可从热表面移向冷芯层、在那里凝结,随后再次蒸发并向边缘排出。
为什么开模时板材可能分层?
外部压力去除后,残余蒸汽压力可能超过仍在形成中的内部结合强度。
量产压机都需要材料内部传感器吗?
不一定。研发时内部测量很有帮助;量产时可采用已通过材料状态和质量验证的可靠信号。
资料来源与标准
- High-density short aspen fiber networks have similar tensile properties as networks from longer spruce fibersMaterials & Design, 2026
- Lignocellulose Biocomposites – A Comparison of Wood Fibers and Microfibrillated LignocelluloseKTH Royal Institute of Technology, 2022
- Characterization of Heat and Mass Transfer in the Mat during the Hot Pressing of MDF PanelsWood and Fiber Science, 2007
- Effects of press sizes on internal steam pressure during particleboard hot-pressing processForest Products Journal / US Forest Service, April 2009
- Effects of panel density and mat moisture content on processing medium density fiberboardForest Products Journal / US Forest Service, October 2006
- Influence of Pressing Schedule and Adhesive Content on the Rheological Behavior of Wood Fiber-Furnish MatsMaterials (Basel), 2022


